I. Příprava surovin (přizpůsobená receptura)
Tři kategorie základních surovin jsou přesně dávkovány podle provozních podmínek:
Gumové suroviny
Základní kaučuk (Natural Rubber/NR, SBR, EPDM, NBR) + Ztužující přísady (saze, oxid křemičitý) + Vulkanizační systém (síra, urychlovače) + Funkční přísady (antioxidanty, otěruvzdorné přísady, zpomalovače hoření, změkčovadla).
Liší se podle použití: Guma horního krytu (odolnost proti opotřebení a nárazu), guma spodního krytu (nízké tření) a guma jádra/sběru (speciálně pro lepení na kostru).
Základní materiály kostry
Látkové jádro: Polyester (EP), Nylon (NN) nebo bavlněné plátno; poskytuje vysokou pevnost, vícevrstvou nosnost.
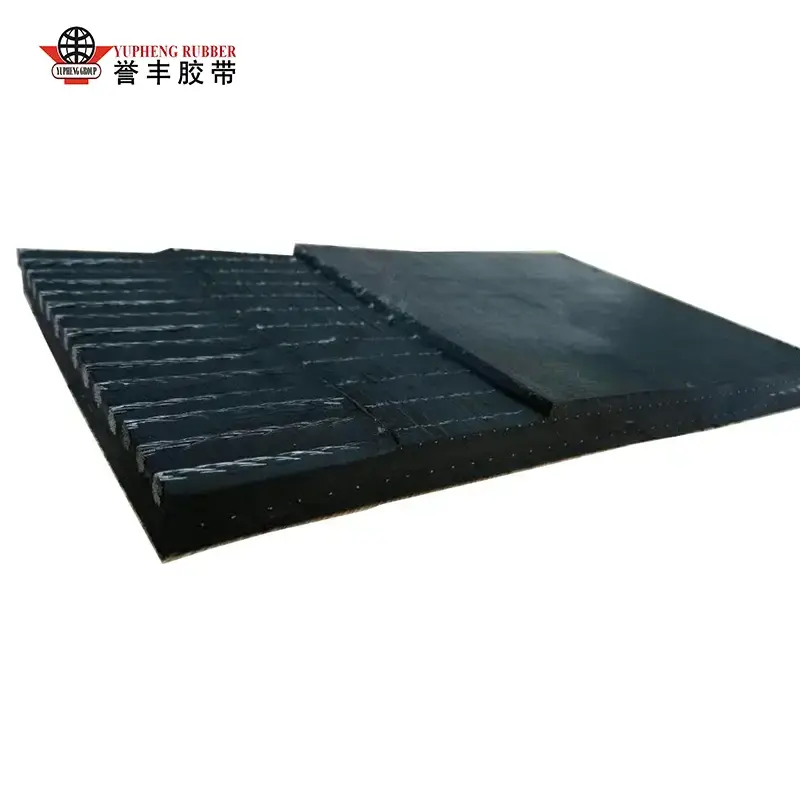
Jádro ocelového kordu: Galvanizované ocelové kordy; navrženo pro těžbu na velké vzdálenosti s vysokým napětím.
Vazební prostředky
RFL dip roztok (resorcinol-formaldehyd-latex): Zabraňuje delaminaci mezi pryží a tkaninou nebo ocelovými kordy.
II. Proces míchání (příprava kaučukové směsi; určuje základní vlastnosti)
Suroviny se odváží a přivedou do uzavřeného vnitřního mísiče; míchání probíhá při vysokých teplotách (120–160 °C) a vysokém tlaku po dobu 10–15 minut, aby se zajistilo, že saze a přísady jsou plně rozptýleny v základní pryži, čímž se zabrání aglomeraci nebo předčasné vulkanizaci (spalování).
Směs se vypustí do otevřeného mlýna pro další míchání a chlazení, aby se uvolnilo vnitřní pnutí.
Papírovací stroj lisuje směs do archů pevné tloušťky; tyto se ochladí a nechají se 4–24 hodin odpočívat/zrát, aby se stabilizovala plasticita.
Vzorky jsou testovány na tvrdost, pevnost v tahu a přilnavost; nestandardní šarže jsou znovu zpracovány, zatímco kvalifikované listy jsou uloženy podle kategorií pro budoucí použití.
III. Předúprava kostry (zásadní pro zvýšení pevnosti spojení)
1) Předúprava plátna
Plátno se vyrovná a zbaví prachu, poté se ponoří do ponorné nádrže RFL a vysuší; to vytváří na povrchu vláken plátna spojovací film, který zabraňuje následné delaminaci nebo separaci. 2) Předúprava ocelového kabelu
Pozinkovaná ocelová lana procházejí odmaštěním a odrezováním, následovaným fosfátováním, aby se vytvořila hrubá fosfátová vrstva, která výrazně zlepšuje penetrační přilnavost k jádrové pryži; všechny kabely jsou narovnány pod rovnoměrným napětím v přípravě na další krok.
IV. Kalandrování + tvarování (vrstvená sestava pro výrobu zeleného pásu)
Možnost A: Fabric-corepásový dopravníkformování
Pogumování pomocí čtyřválcového kalandru: Předupravené plátno prochází kalandrovacími válci konstantní rychlostí, s tenkou vrstvou jádrové pryže rovnoměrně nanesenou na obě strany, aby se vyrobila jednostranná nebo oboustranná pogumovaná tkanina;
Vícevrstvá sestava: Vrstvy pogumované tkaniny jsou zarovnány a naskládány podle návrhu (např. 3, 4 nebo 5 vrstev), s tenkým povlakem jádrové pryže naneseným mezi vrstvami, aby se vytlačil zachycený vzduch;
Spodní a horní krycí pryžové vrstvy jsou aplikovány (s horní vrstvou je odolná proti opotřebení) a okrajová pryž je aplikována pro utěsnění stran;
Válce pro lisování za studena zhutňují sestavu, aby se odstranily vzduchové bubliny a vrásky, čímž vznikne nevulkanizovaný zelený pás.
Možnost B: Tvarování dopravníkového pásu s ocelovým kabelovým jádrem (vysoce pevná aplikace)
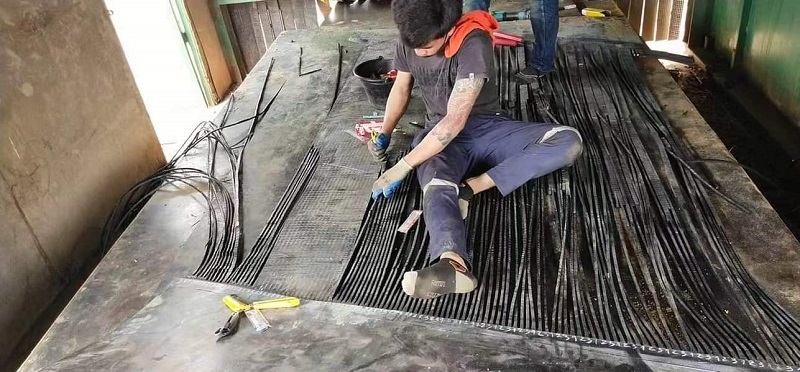
Více ocelových lan je uspořádáno ve stejných intervalech a konstantním napětí na formovacím stole, aby bylo zajištěno rovnoměrné rozložení zatížení;
Položí se spodní vrstva jádrové pryže, kabely se zapustí naplocho do pryže a nanese se mezilehlá výplňová pryžová vrstva pro vyplnění mezer mezi kabely;
Jsou aplikovány zesílené vrchní a spodní krycí pryžové vrstvy a boční těsnící pryž;
Vakuové lisování za studena zpevňuje sestavu a zabraňuje vzniku vzduchových kapes nebo puchýřů mezi kabely a pryží.
Speciální deriváty
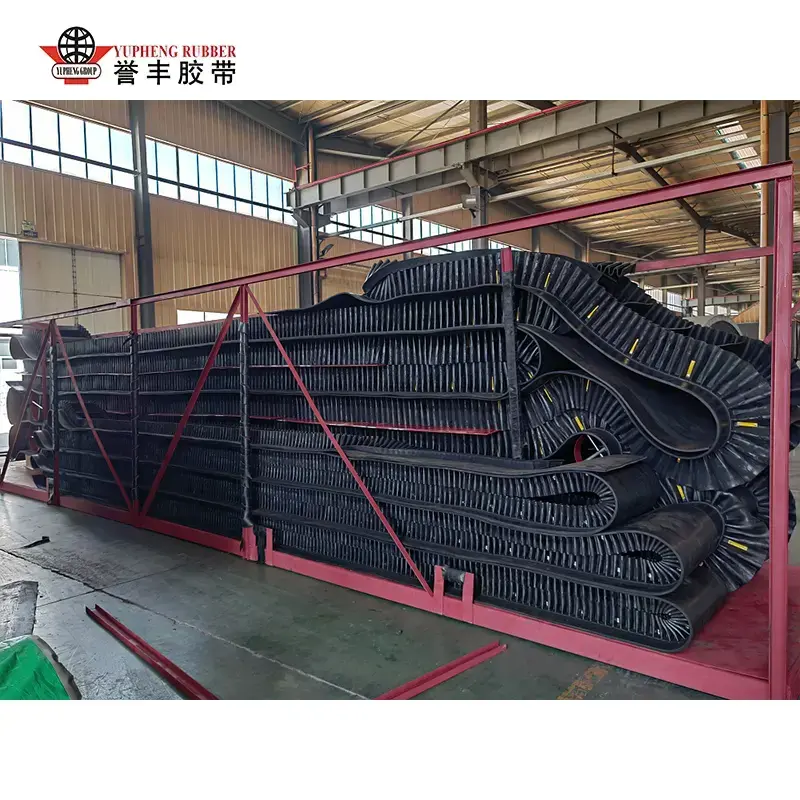
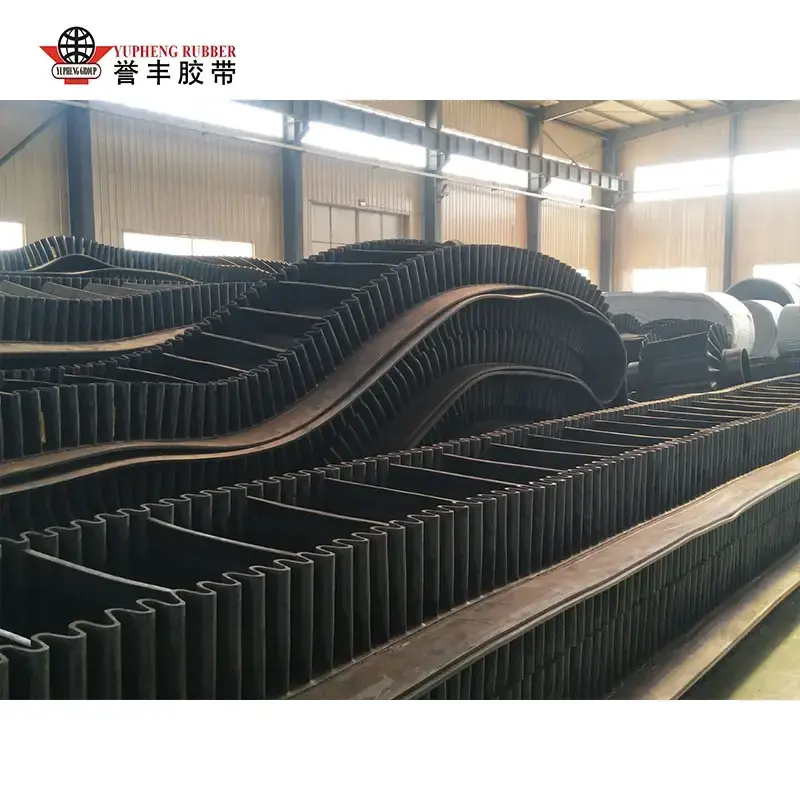
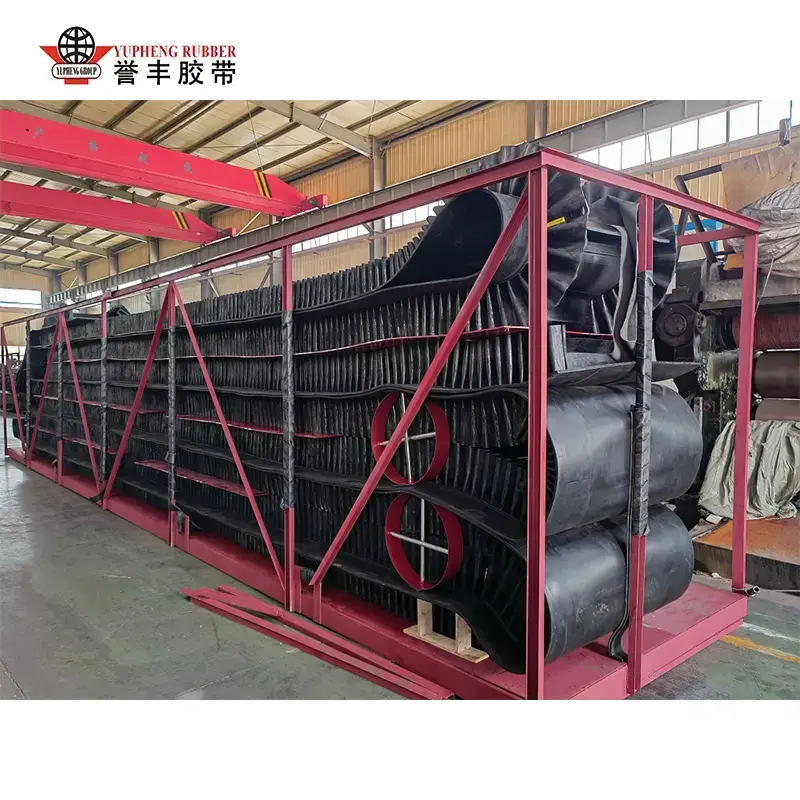
Boční stěny, zarážky a vzorované pryžové desky jsou instalovány současně během tvarování, aby se vytvořil integrovaný polotovar protiskluzu nebo strmého sklonudopravní pásy.
V. Vulkanizace (proces vytvrzování jádra; trvalé zesíťování pryže)
Vulkanizace je kritickým krokem, který přeměňuje "měkký polotovar surové pryže" na vysoce pevný hotový výrobek. Používají se dva hlavní typy zařízení:
Vulkanizační lis s plochým ložem (dávkový proces; pro malé až střední šířky nebo speciální pásy)
Polotovar pásu je umístěn mezi vícevrstvé vyhřívané desky. Podmínky zpracování: teplota 140–160°C, tlak 1,5–3 MPa, doba vulkanizace 15 až 60 minut v závislosti na tloušťce. Při vysoké teplotě a tlaku se molekuly pryže zesíťují a spojí pryžové vrstvy a výztužnou strukturu do jednotného celku.
Kontinuální bubnový vulkanizátor (sériová výroba standardních plochých pásů na dlouhé vzdálenosti)
Ocelový pás nepřetržitě táhne polotovar pásu konstantní rychlostí přes vyhřívaný, natlakovaný buben pro nepřerušovanou vulkanizaci. Tato metoda je vhodná pro dlouhé dopravní pásy (délka kilometrů), zajišťuje rovnoměrnou tloušťku a absenci spojů sekcí.
Po vulkanizaci prochází pás pomalým, postupným ochlazovacím procesem, aby se zabránilo praskání nebo deformaci způsobené tepelnou roztažností a kontrakcí.
VI. Post-processing a dokončovací práce
Chlazení a nastavení: Chlazení vzduchem nebo vodou pro úplné snížení teploty a zmírnění vnitřního vulkanizačního napětí;
Ořezávání hran: Odstranění přebytečných otřepů/otřepů z obou stran pro standardizaci šířky pásu;
Povrchová úprava: Broušení, leštění a značení (model tisku, pevnost, specifikace a datum výroby);
Speciální zpracování: Perforace, řezání na konkrétní délky a spojování hotových spojů za tepla podle potřeby.
-